


Penulis: Dany Huang, Ph.D.
CEO & Pemimpin Litbang, TOB New Energy
Terhubung dengan Dr. Huang di LinkedIn
Ringkasan Eksekutif & Poin Penting
Penskalaan pelapisan elektroda dari bangku laboratorium ke jalur percontohan gagal pada lima variabel teknik jauh sebelum kimia menjadi hambatan: ketidaksesuaian laju geser antara metode pelapisan, kontrol pelapisan intermiten, kapasitas oven pengeringan, penanganan jaringan, dan metrologi keseragaman inline. Aturan intinya: resep yang bekerja pada pisau dokter dengan kecepatan 0,5 m/menit tidak ditransfer ke cetakan produksi dengan kecepatan 20 m/menit hanya dengan menaikkan kecepatan.
- Lapisan cetakan slot menggantikan metode laboratorium pada skala percontohan karena lapisan ini melakukan pengukuran awal film basah dari sistem tertutup, tidak bergantung pada kecepatan jaring dan geometri gulungan.
- Pelapisan yang terputus-putus adalah langkah yang paling sulit untuk dipindahkan: kontrol start/stop, efek tepi basah, dan panjang lead/tail diatur oleh geometri bibir cetakan dan sinkronisasi back-roll, bukan oleh pompa.
- Panjang oven pengering dapat dihitung sebelum pembelian: panjang oven ≈ (beban area pelarut × kecepatan saluran) / fluks pengeringan, dengan contoh kerja untuk saluran katoda NMP 5 m/mnt pada ≈18 m.
- Pengukuran berat area inline dengan umpan balik loop tertutup adalah hal yang membedakan data percontohan dari data lab-tanpa pengukuran tersebut, penyimpangan ketebalan akan diketahui beberapa jam setelah gulungan dilapisi.
Batang pelapis skala laboratorium menghasilkan film basah sempurna berukuran 150 µm. Resepnya sudah tervalidasi. Data selulernya luar biasa. Jalur percontohan dipesan, dipasang, dan gulungan pertama keluar dengan manik-manik tepi, coretan, dan bau pelarut kering. Mesin pelapis tidak rusak. Asumsi prosesnya adalah.
Peningkatan skala pelapisan merupakan suatu disiplin ilmu tersendiri, dengan mode kegagalan yang tidak pernah muncul di laboratorium karena laboratorium tidak pernah mencapai kecepatan, lebar, muatan pelarut, dan rezim tegangan jalur percontohan. Lima tantangan menyebabkan hampir setiap kegagalan peningkatan skala. Masing-masing memiliki jawaban teknik yang diketahui.
|
|
|
|
| Litbang & Pelapisan Laboratorium | Lapisan Pemindahan | Slot-Lapisan Mati |


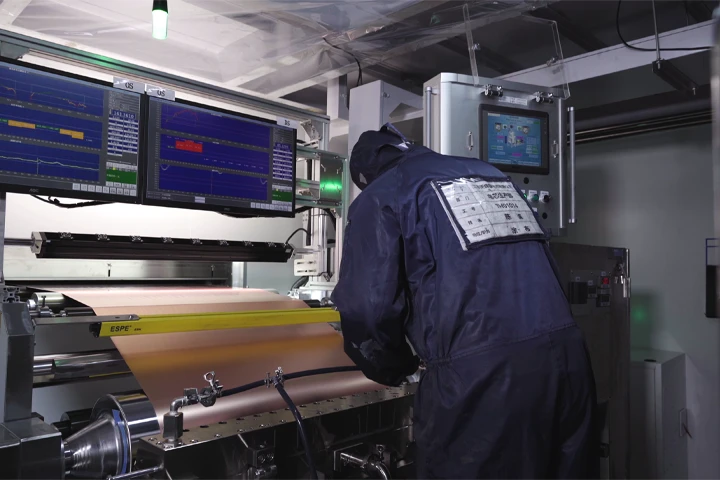
Tantangan 1: Ketidaksesuaian Laju Geser Antara Lab dan Pelapisan Produksi
Batang pelapis laboratorium atau pisau dokter mengaplikasikan bubur dengan kecepatan geser 10–100 s⁻¹. Slot produksi mati pada kecepatan 20 m/mnt dengan celah 250 µm menghasilkan laju geser dinding sebesar 1.000–3.000 s⁻¹. Bubur baterai menipis; viskositasnya pada kedua rezim geser tersebut dapat berbeda berdasarkan urutan besarnya.
Konsekuensinya adalah formulasi bubur yang optimal untuk pelapisan laboratorium jarang yang optimal untuk pelapisan produksi. Slurry yang disetel untuk menahan padatan pada geseran rendah mungkin akan tergores pada geseran tinggi. Bubur yang mengalir dengan indah melalui cetakan dapat mengendap di wadah pencampur statis laboratorium. Formulasinya harus divalidasi ulang terhadap laju geser produksi, bukan terbawa tanpa perubahan.
Jawaban tekniknya adalah dengan mengkarakterisasi kurva aliran penuh-viskositas pada sapuan laju geser-sebelum penskalaan, dan memilih metode pelapisan yang cocok dengan rezim geser produksi yang diinginkan. Pelapisan slot die, dengan aliran tertutup yang telah diukur sebelumnya, adalah satu-satunya metode yang ketebalan lapisan basahnya diatur berdasarkan laju aliran dan kecepatan web, bukan berdasarkan celah gulungan dan gaya blade, sehingga menjadikannya platform peningkatan skala default untuk elektroda baterai.
Tantangan 2: Kontrol Pelapisan Berkelanjutan vs. Intermiten
Kebanyakan elektroda produksi tidak dilapisi secara terus menerus. Elektroda prismatik dan kantong memerlukan pelapisan intermiten-zona berlapis yang dipisahkan oleh zona pengumpul arus yang tidak dilapisi tempat tab dilas. Zona transisi antara wilayah yang terlapisi dan tidak terlapisi merupakan zona di mana peningkatan kualitas menjadi untung atau rugi.
Tiga mode kegagalan mendominasi pelapisan intermiten:
Manik tepi basah.Pada awal dan akhir setiap garis yang dilapisi, muka aliran berperilaku berbeda dibandingkan pada kondisi tunak. Hasilnya adalah butiran yang lebih tebal pada tepi depan dan belakang sehingga mengeringkan secara berlebihan atau menggeser muatan area sebesar beberapa persen. Untuk mengendalikan hal ini memerlukan sinkronisasi yang tepat antara start/stop pompa pelapis dan roll cadangan, dengan waktu tunggu yang disesuaikan dengan volume internal cetakan.
Panjang timah dan ekor.Garis yang dilapisi melampaui atau melampaui panjang target sebanyak milimeter. Dalam produksi bervolume tinggi, kelebihan 3 mm pada setiap garis akan membuang material dalam jarak jutaan meter; undershoot 3 mm menciptakan zona kosong di dalam sel yang mengurangi kapasitas.
Definisi tepi.Pelapisan intermiten dengan pelapis transfer pada dasarnya terbatas-gulungan transfer dapat diangkat, namun larutan pelapis terus membasahi tepi gulungan, sehingga menciptakan transisi berlumur. Lapisan cetakan slot menangani pengoperasian terputus-putus dengan lancar karena bibir cetakan menutup aliran sesuai perintah, dan cetakan dapat diposisikan di atas alur vakum pada gulungan cadangan untuk menangkap sisa tetesan.
Untuk jalur percontohan apa pun yang dimaksudkan untuk memproduksi elektroda kantong atau prismatik, kemampuan intermiten harus ditetapkan sebagai persyaratan kelas satu, bukan sekedar renungan. Di sinilah tepatnya amesin pelapis mati slot bateraidengan pompa tersinkronisasi servo dan kontrol back-roll untuk pelapisan intermiten mendapatkan spesifikasinya.
Tantangan 3: Desain Oven Pengeringan dan Perhitungan Panjangnya
Oven adalah tempat sebagian besar jalur percontohan gagal secara diam-diam. Lapisan laboratorium mengering dalam beberapa menit di bawah hot plate atau oven konveksi kecil. Jalur percontohan menggerakkan jaring dengan kecepatan 2–10 m/menit, dan beban pelarut per meter jaring jauh lebih tinggi.
Lamanya pengeringan bukanlah suatu perkiraan. Berikut ini dari keseimbangan massa pelarut:
L_oven=(m_solv × v) / q
Di mana:
- L_oven=dibutuhkan panjang oven (m)
- m_solv=beban area pelarut pada jaringan basah (g/m²)
- v=kecepatan jalur (m/mnt)
- q=fluks pengeringan praktis (g pelarut per m² luas lantai oven per menit)
Beban areal pelarut diperoleh dari resep pelapisan:
m_solv=D × (1 − S) / S
Dimana D adalah berat area lapisan kering (g/m²) dan S adalah fraksi padatan dari bubur.
Contoh yang berhasil - Katoda NMC, pelarut NMP:
- Pemuatan kering D=180 g/m²
- Fraksi padatan S=0.55
- Kecepatan jalur v=5 m/mnt
- m_solv=180 × (1 − 0,55)/0.55=147 g/m²
- Fluks pengeringan praktis q untuk NMP ≈ 35–45 g/m²·min (NMP mendidih pada suhu 202 derajat dan memerlukan zona suhu tinggi)
- L_oven=(147 × 5) / 40 ≈ 18,4 m
Oleh karena itu, jalur katoda NMP percontohan dengan kecepatan 5 m3/mnt memerlukan sekitar 18-20 m oven dengan kontrol suhu yang dikategorikan dan pemulihan gas buang pelarut. Bubur berbahan dasar air berbeda: panas laten air sekitar 2,3× NMP, namun air dapat dikeluarkan pada suhu yang lebih rendah dengan kecepatan udara konvektif yang lebih tinggi. Saluran air biasanya memerlukan fluks sebesar 20–35 g/m²·menit dan karenanya membutuhkan oven yang serupa atau lebih lama.
Tabel Referensi Pengeringan (nilai tipikal untuk jalur percontohan 5 m/mnt)
| Sistem Bubur | Pemuatan Kering (g/m²) | Padat (%) | Beban Pelarut (g/m²) | Fluks Praktis (g/m²·mnt) | Perkiraan Panjang Oven (m) |
|---|---|---|---|---|---|
| Katoda NMC / NMP | 180 | 55 | 147 | 40 | ≈18 |
| Katoda LFP / NMP | 200 | 60 | 133 | 40 | ≈17 |
| Anoda grafit / air | 120 | 48 | 130 | 28 | ≈23 |
| Katoda NMC/air | 150 | 50 | 150 | 28 | ≈27 |
Zonasi oven sama pentingnya dengan panjangnya. Standarnya adalah dua zona minimum: zona masuk bersuhu lebih rendah (50–80 derajat ) yang menghilangkan pelarut secara perlahan untuk menghindari permukaan terkelupas dan melepuh, dan zona bersuhu tinggi (110–150 derajat untuk air, 140–200 derajat untuk NMP) yang menyelesaikan pengeringan. Pengelupasan zona masuk-di mana permukaan atas mengering dan tersegel sebelum pelarut di bawahnya keluar-adalah cacat klasik yang dihasilkan oven zona tunggal dengan kecepatan tinggi.
Wawasan Teknik:
Sebelum memesan oven, jalankan penghitungan keseimbangan massa dengan resep aktual dan kecepatan target Anda. Kesalahan peningkatan skala paling umum yang kami lihat dalam tender peralatan adalah oven yang ditentukan berdasarkan suhu pengeringan di laboratorium, bukan berdasarkan fluks pelarut produksi. Oven berukuran kecil akan memaksa pengurangan kecepatan sehingga membatalkan seluruh tujuan jalur pilot. Tim teknik TOB New Energy melakukan penghitungan ini untuk setiap kuotasi jalur pelapisan percontohan, menggunakan pemuatan kering pelanggan, kandungan padatan, dan kecepatan jalur target.
Tantangan 4: Penanganan Web dan Kontrol Ketegangan dalam Skala Besar
Lapisan laboratorium menangani lembaran foil dengan tangan. Lapisan percontohan menjalankan jaringan kontinu pada tegangan, dan fisika berubah sepenuhnya.
- Keseragaman ketegangan.Tembaga dan aluminium foil meregang secara elastis. Ketegangan yang tidak merata pada lebar jaring menghasilkan kerutan, kelonggaran, dan pengembaraan lateral (kesalahan pelacakan jaring) yang menggeser posisi lapisan relatif terhadap tepi foil. Pilot memerlukan kontrol tegangan dalam ±2 % di seluruh zona pelepasan, pelapisan, pengeringan, dan pemutaran mundur, biasanya melalui gerakan penari roll yang dikontrol sel beban.
- Cacat foil dan penanganan sambungan.Gulungan pilot disambung. Sambungan yang tidak dikelola dengan baik dapat melipatgandakan ketebalan lokal dan menimbulkan celah lapisan atau putusnya jaring. Deteksi sambungan otomatis dan pengangkatan kepala pelapis pada saluran sambungan merupakan fitur percontohan standar.
- Ketegangan zona pengeringan.Saat jaring melewati oven, penguapan pelarut dan pemanasan mengubah modulus jaring dan kadar air, sehingga menggeser tegangan. Oven jaring terapung dan pengering flotasi udara memisahkan tegangan oven dari tegangan proses; oven yang didukung gulungan harus disesuaikan dengan perluasan jaringnya.
Tak satu pun dari ini muncul di laboratorium. Kerusakan ini muncul pada 100 m pertama uji coba, dan merupakan penyebab sebagian besar kerusakan yang "tidak dapat dijelaskan" dalam laporan peningkatan skala.
Tantangan 5: Keseragaman Sebaris dan Kontrol Massa Areal
Laboratorium mengukur sampel yang dilapisi dengan mikrometer setelah dikeringkan. Jalur percontohan harus mengukur lapisan saat berjalan, setiap meter, dan memperbaiki prosesnya secara real time.
Pengukur berat areal inline-Sistem transmisi sinar-X atau beta-mengukur massa foil berlapis per satuan luas secara terus-menerus pada lebar badan. Sinyal mengumpankan loop tertutup yang menyesuaikan laju aliran slot die atau kecepatan web untuk menahan pembebanan target dalam ±1 %.
Tanpa putaran ini, data percontohan hanyalah sebuah postmortem. Penyimpangan ketebalan yang dimulai pada awal gulungan ditemukan pada akhir gulungan, dan seluruh gulungan dibuang atau diterima dengan keseragaman yang tidak diketahui. Dengan kontrol loop tertutup, penyimpangan dikoreksi dalam hitungan detik, dan log data mendokumentasikan apa yang terjadi dan kapan.
Ini adalah satu-satunya perbedaan kualitas data terbesar antara pelapisan laboratorium dan pelapisan pilot, dan hal ini secara langsung memengaruhi apakah sel yang dibuat dari elektroda pilot dapat dibandingkan dengan sel laboratorium.
A vs B: Transfer Coater vs. Slot Die untuk Skala Pilot-Naik
Dua platform pelapis mendominasi pengadaan percontohan, dan pilihan tersebut mengubah segalanya di sektor hilir.
| Kemampuan | Transfer Coater (gravure/rol) | Mesin Pelapis Slot Die |
|---|---|---|
| Kontrol ketebalan film | Tidak langsung-bergantung pada celah gulungan, rasio kecepatan gulungan, volume alur | Langsung-ditetapkan berdasarkan laju aliran pompa dan kecepatan web |
| Lapisan intermiten | Pengangkatan gulungan-yang terbatas menyebabkan pinggirannya tercoreng | Luar biasa-bibir membuka/menutup sesuai perintah |
| Keseragaman lapisan di seluruh lebar | Sensitif terhadap keausan gulungan dan sudut bungkus | Ditentukan oleh kelurusan dan kelenturan bibir |
| Paparan laju geser | Tinggi pada roll nip, bervariasi | Terkendali dan dapat diprediksi di bibir |
| Sistem tertutup kaya pelarut | Terbuka terhadap suasana | Tertutup-mengurangi penguapan dan pengeringan pelarut |
| Pergantian untuk kimia baru | Sedang | Pemrograman ulang-laju aliran yang cepat, perubahan mekanis yang minimal |
| Biaya modal relatif | Lebih rendah | Lebih tinggi |
| Paling cocok pada skala percontohan | Bubur anoda, pekerjaan eksplorasi berbiaya rendah | Lapisan perwakilan produksi katoda dan anoda |
Aturan praktisnya: pelapis transfer membuktikan sifat kimianya; slot die membuktikan prosesnya. Jika tujuan dari jalur percontohan adalah untuk menghasilkan data yang mewakili produksi-pemuatan nyata, keseragaman, dan pola intermiten yang cocok dengan gigafactory di masa depan-slot die adalah platform yang tepat. Apelapis transfer baterai untuk validasi slurry skala percontohan tetap berguna untuk penyaringan material tahap awal, namun tidak dapat mereproduksi perilaku pelapisan produksi dengan sistem tertutup dan telah diukur sebelumnya.
Kapasitas vs. Kecepatan Pelapisan: Penaksir Sederhana
Tim pengadaan menanyakan satu pertanyaan terlebih dahulu: berapa banyak yang dihasilkan lini ini? Jawabannya dimulai dengan rumus tiga suku:
C (m²/jam)=W_web (m) × v (m²/mnt) × 60 × waktu aktif
Dimana W_web adalah lebar web yang dilapisi, v adalah kecepatan garis, dan waktu aktif memperhitungkan penyambungan, pembersihan, dan pergantian.
Untuk web percontohan 300 mm pada kecepatan 5 m/mnt dengan waktu aktif 80 %:
C = 0.3 × 5 × 60 × 0.8 = 72 m²/h
Untuk mengonversi ke keluaran sel, bagi dengan luas elektroda per sel. Elektroda kantong 20 Ah pada 0,1 m² per sisi yang dilapisi menghasilkan sekitar 720 sisi yang dilapisi per jam dari garis tersebut-sebelum cacat lapisan dan pemangkasan dikurangi. Rumusnya memaparkan perdagangan: menggandakan kecepatan garis akan menggandakan luas keluaran tetapi mengalikan beban pengeringan dan laju geser, itulah sebabnya perhitungan oven dan target kecepatan harus diselesaikan bersama-sama, tidak berurutan.
FAQ: Meningkatkan Lapisan Baterai
Mengapa resep pelapisan lab saya gagal di jalur percontohan?
Hampir selalu karena perbedaan laju geser dan pengeringan. Pelapisan laboratorium beroperasi pada 10–100 detik⁻¹; cetakan produksi berjalan pada 1.000–3.000 s⁻¹, mengubah viskositas efektif. Dan waktu pengeringan di laboratorium yang hanya beberapa menit tidak sebanding dengan jaring yang bergerak. Validasi ulang kurva aliran dan jalankan keseimbangan massa oven sebelum melakukan penskalaan.
Bisakah pelapis transfer melakukan pelapisan intermiten?
Hanya dengan keterbatasan. Gulungan transfer dapat diangkat, namun larutan pelapis membasahi tepi gulungan, menghasilkan transisi start/stop yang tercoreng. Pelapisan slot die dengan pompa yang disinkronkan servo dan alur vakum back-roll adalah solusi tingkat produksi untuk pola intermiten yang bersih.
Bagaimana cara menghitung panjang oven pengeringan untuk pelapis saya?
Gunakan L_oven=(m_solv × v) / q, dengan m_solv adalah beban area pelarut (g/m²), v adalah kecepatan saluran (m/min), dan q adalah fluks pengeringan praktis (g/m²·min). Untuk katoda NMC/NMP pada 5 m3/menit, ini menghasilkan sekitar 18 m2 oven.
Apa perbedaan pengendalian berat areal antara lab dan pilot coat?
Lapisan laboratorium diukur secara offline setelah pengeringan. Lapisan percontohan menggunakan sinar X atau pengukur beta inline dengan umpan balik loop tertutup yang menahan pemuatan dalam ±1 % secara real-time. Perulangan tersebut adalah perbedaan antara data post-mortem dan data proses.
Berapa kecepatan jalur yang harus ditargetkan oleh jalur pelapisan pilot?
Ini harus sesuai dengan pola geser dan pengeringan dari jalur produksi yang diinginkan, bukan yang tercepat yang dapat dilakukan oleh laboratorium. Target percontohan yang umum adalah 3–10 m/mnt dengan lebar badan 200–500 mm-cukup cepat untuk mereproduksi kondisi pengeringan dan geser produksi, cukup lambat untuk menjaga penanganan pelarut tetap terkendali.
Siap Memvalidasi Proses Anda pada Skala Percontohan?
Jalur pelapisan percontohan yang mereproduksi kondisi geser produksi, pengeringan, dan metrologi mengubah peningkatan skala dari dugaan menjadi perhitungan teknik. Sebagai produsen turnkey sumber langsung, TOB New Energy memasok mesin pelapis cetakan slot percontohan, pelapis transfer, oven pengeringan multi-zona, dan pengukur inline-yang dirancang bersama sehingga keseimbangan massa tertutup sebelum jalur dikirimkan. Kirimkan formulasi bubur, pemuatan kering, dan kecepatan target ke tim teknik untuk mendapatkan tata letak lini lengkap dan penawaran harga langsung dari pabrik.
Referensi teknis yang dikumpulkan oleh kelompok rekayasa proses TOB New Energy dari instalasi jalur pelapisan percontohan di berbagai kimia dan format sel. Untuk tinjauan keseimbangan massa peningkatan lapisan pada resep spesifik Anda, hubungi Dr. Dany Huang di LinkedIn atau kirimkan spesifikasi lapisan Anda ke bagian teknik Xiamen.


