


Cacat pada lapisan baterai litium-ion berasal dari tiga bagian utama: bubur pelapis, jendela pelapis, dan proses pengeringan lapisan.
Dalam proses persiapan bubur, dispersi yang tidak sempurna menghasilkan partikel yang diaglomerasi; filtrasi penghilangan besi yang tidak memadai menyebabkan serpihan logam; dan deaerasi vakum yang tidak lengkap meninggalkan banyak gelembung. Cacat pelapisan yang terkait termasuk aglomerat, kontaminasi partikel logam, lubang kecil, kulit jeruk, dll.
Parameter proses pelapisan (laju aliran volumetrik bubur, kecepatan pelapisan, celah slot, dll.) yang melebihi jendela pelapisan dapat menyebabkan masuknya udara, kendur, garis horizontal berkala, dan garis vertikal. Selain itu, getaran berkala dari pompa umpan, gulungan pelapis, dll., juga dapat menghasilkan garis horizontal berkala.
Selama proses pengeringan lapisan, suhu pengeringan yang terlalu tinggi dapat menyebabkan cacat seperti migrasi bahan pengikat, tepi tebal, dan retak.
Untuk membentuk lapisan yang stabil dan seragam, kondisi berikut harus dipenuhi secara bersamaan selama proses pelapisan:
① Sifat bubur yang stabil, tidak ada sedimentasi, tidak ada perubahan viskositas, kandungan padat, dll.
② Pasokan pengumpanan bubur yang stabil, membentuk kondisi aliran yang seragam dan stabil di dalam cetakan.
③ Proses pelapisan berada di dalam jendela pelapisan, membentuk medan aliran yang stabil antara cetakan dan gulungan pelapis.
④ Pergerakan foil stabil, tidak ada jaring yang selip, getaran parah, atau kerutan.
Ada banyak jenis cacat lapisan film dengan penyebab yang berbeda-beda. Artikel ini berfokus pada-pelapisan slot untuk baterai litium-ion, menganalisis beberapa kerusakan umum dan memberikan solusi yang sesuai. Cacat yang umum termasuk cacat titik, efek tepi, dan cacat bergerigi.
I. Cacat Titik
1. Lubang kecil
Definisi:Cacat dimana udara keluar dari dalam pori-pori material membentuk lubang selama proses pengeringan lapisan. Gelembung pada film basah bermigrasi dari lapisan dalam ke permukaan film dan pecah, membentuk cacat lubang jarum. Gelembung terutama berasal dari pengadukan, pengangkutan cairan pelapis, dan proses pelapisan.
Tindakan Perbaikan:Terapkan vakum, pilih CMC dengan dispersibilitas yang baik dan kinerja stabil, sesuaikan konten padat, rasio CMC dan SBR, dll., sesuaikan kecepatan dan waktu pengadukan.

2. Kawah (Lubang Penyusutan)
Definisi:Cacat yang disebabkan oleh bintik-bintik tegangan permukaan rendah pada permukaan substrat.
Disebabkan oleh berbagai partikel (debu, noda minyak, partikel logam, dll). Kehadiran partikel asing menciptakan area tegangan permukaan rendah pada film basah di permukaan partikel. Film cair bermigrasi secara radial di sekitar partikel, membentuk cacat titik seperti kawah, seperti yang ditunjukkan di bawah ini.
Tindakan Perbaikan:Saring cairan pelapis untuk menghilangkan besi, kendalikan debu lingkungan, bersihkan permukaan substrat.

3. Gelembung Pelapis Anoda

Penonjolan Partikel Aglomerat:Jika bubur tidak diaduk secara merata, dan zat penghantar tidak terdispersi, sehingga membentuk aglomerat, jenis cacat ini akan terjadi. Seperti yang ditunjukkan di bawah, area tonjolan yang luas muncul di permukaan elektroda. Mengamati area ini di bawah pembesaran menunjukkan bahwa ini adalah aglomerat dari zat konduktif.
Tindakan Perbaikan:Tingkatkan proses pengadukan bubur untuk menghilangkannya.

4. Kulit Jeruk
Definisi:Cacat tampilan permukaan dimana lapisannya menyerupai tekstur kulit jeruk.
Penyebab:Selama pelapisan, akibat penguapan pelarut, perbedaan suhu timbul di berbagai area, sehingga menimbulkan perbedaan konsentrasi antara lapisan atas dan bawah bubur. Hal ini membentuk gradien tegangan permukaan dan fenomena konveksi alami yang menyebabkan larutan pelapis bermigrasi, yang pada akhirnya mengakibatkan permukaan lapisan tidak rata dan cacat kulit jeruk. Tingkat pengeringan yang terlalu cepat dalam oven atau kecepatan udara panas yang tinggi dapat menyebabkan larutan mengeras sebelum waktunya sebelum diratakan, yang juga menyebabkan cacat pada kulit jeruk.
Tindakan Perbaikan:
Kurangi laju pengeringan, berikan waktu yang cukup bagi larutan untuk meratakan.
Tambahkan pelarut-volatilitas rendah, surfaktan, dll., ke dalam larutan untuk mengurangi perbedaan suhu dan konsentrasi.

II. Cacat Garis
1. Goresan
Definisi:Permukaan pelapis tergores menjadi alur linier dengan panjang bervariasi dan sisi tidak beraturan akibat kontak dengan benda tajam, seperti gambar di bawah ini.
Kemungkinan Penyebab:Aglomerat partikel besar, benda asing, atau partikel besar tersangkut di celah celah atau celah pelapis; kualitas substrat yang buruk menyebabkan benda asing menghalangi celah lapisan antara gulungan pelapis dan gulungan pendukung; kerusakan pada bibir cetakan. Selain itu, selama pengoperasian peralatan, tegangan yang tidak merata atau volume udara oven yang tidak tepat dapat menyebabkan elektroda tergores selama perjalanan, yang juga menyebabkan cacat garis gores.
Tindakan Perbaikan:Hilangkan partikel dari celah bibir atau lapisan, ganti filter, periksa bibir cetakan. Untuk masalah yang disebabkan oleh pengikisan, hentikan saluran untuk memecahkan masalah, temukan lokasi pengikisan, singkirkan penghalang, atau sesuaikan volume udara oven dengan tepat untuk mengatasi cacat saluran penggores sambil memastikan kekeringan elektroda.
Partikel besar dalam bubur:Sesuaikan CMC, tambah waktu pengadukan. Menggunakan CMC seragam dengan pembubaran yang baik, residu serat minimal, dan gelasi, efek hidrasi yang baik, dapat membubarkan partikel material dengan baik; tingkatkan waktu pengadukan, bersihkan sisa partikel lunak dari saringan, saring bubur.

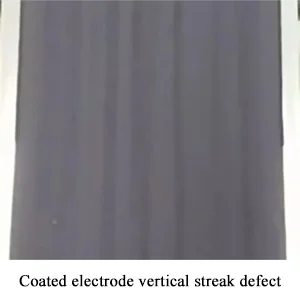
2. Goresan Vertikal
Definisi:Cacat bergaris yang muncul pada lapisan, sejajar dengan arah gerak media, terus memanjang ke arah panjang, seperti yang ditunjukkan di bawah ini.
Kemungkinan Penyebab:Biasanya terjadi di dekat batas kecepatan atas jendela pelapis, lebih jelas terlihat pada lapisan tipis. Distribusi bubur yang tidak merata pada permukaan foil.
Tindakan Perbaikan:Menyesuaikan kekentalan bubur (pendispersi berlebihan yang ditambahkan untuk dispersi seragam dapat membuat viskositas terlalu tinggi; perilaku fluida non-Newtonian menyebabkan perataan yang buruk setelah bubur dipindahkan dari pelapis ke permukaan foil, sehingga gagal menyebar secara merata.); mengurangi kecepatan pelapisan (mengurangi kecepatan memungkinkan bubur kehilangan "elastisitas" dan meratakannya dengan cepat); mengurangi kesenjangan lapisan antara gulungan pelapis dan gulungan pendukung; gunakan-pendispersi yang baik dengan takaran yang sesuai.
3. Garis-garis Horisontal
Definisi:Cacat bergaris yang muncul pada lapisan, tegak lurus terhadap arah gerak media, melintasi lebar jaring.
Kemungkinan Penyebab:Getaran mekanis; fluktuasi kecepatan web; fluktuasi periodik dalam aliran pasokan slurry.
Tindakan Perbaikan:Konfirmasikan apakah frekuensi gangguan mekanis sesuai dengan frekuensi terjadinya goresan horizontal.

4. Tepi Bergelombang
Definisi:Cacat yang ditandai dengan munculnya garis-garis bergelombang di tepi lapisan.
Dua alasan utama yang menyebabkan cacat garis tepi bergelombang: satu terkait dengan foil, misalnya, kekasaran permukaan foil yang tidak dapat diterima, oksidasi foil, kontaminasi sekunder selama pengangkutan atau pelepasan semuanya dapat menyebabkan masalah tepi bergelombang. Untuk masalah seperti itu, gantilah dengan foil baru untuk pelapis. Alasan lainnya adalah ketidaksesuaian antara viskositas slurry dan ekstensi shim. Selama pelapisan, pengadukan yang berkepanjangan dalam tangki pasokan dapat menyebabkan penurunan viskositas, atau keterbasahan bahan konduktif yang buruk selama pengadukan sangat mempengaruhi viskositas bubur. Perubahan viskositas (penurunan) berarti perpanjangan shim yang ada sudah tidak sesuai lagi; ganti dengan shim ekstensi yang lebih besar untuk mengatasi tepi bergelombang yang disebabkan oleh penurunan viskositas.

5. Retak
Definisi:Cacat dimana retakan yang saling bertautan muncul pada permukaan lapisan.
Penyebab:Pengeringan yang berlebihan atau terlalu cepat. Karena pemanasan yang tidak merata pada berbagai bagian elektroda selama penghentian, beberapa bagian tepi mengering terlalu cepat, bagian lainnya terlalu lambat selama pengeringan. Jika tegangan internal yang dihasilkan di dalam lapisan tidak dilepaskan sepenuhnya, lapisan tersebut akan retak.
Tindakan Perbaikan:Sesuaikan waktu dan kecepatan pengeringan; sesuaikan kandungan padatnya (kadar padat yang rendah dapat menyebabkan lapisan mengering terlalu cepat dan berlebihan, sehingga menyebabkan pengeritingan dan retak); karena alasan tegangan bahan pelapis, kendalikan keretakan dengan mengatur pemasukan udara oven.

AKU AKU AKU. Efek Tepi
1. Tepi Tebal (Penumpukan Tepi)
Definisi:Cacat dimana ketebalan lapisan pada kedua tepi lebar yang dilapisi lebih tinggi dari ketebalan rata-rata. Seringkali, bagian tepinya tebal dan bagian tengahnya tipis, yaitu tepi yang tebal.
Menyebabkan:Migrasi massal didorong oleh tegangan permukaan. Seperti ditunjukkan di bawah, awalnya tepi film basah lebih tipis, pelarut menguap lebih cepat dibandingkan bagian tengah, menyebabkan kandungan padatan di tepi meningkat dengan cepat. Tegangan permukaan pada bagian tepi menjadi jauh lebih besar dibandingkan dengan tegangan permukaan pada lapisan basah bagian tengah. Tegangan permukaan yang lebih besar di bagian tepi dan penguapan pelarut yang lebih cepat mendorong cairan dari bagian dalam menuju tepi, membentuk tepi yang tebal setelah dikeringkan.

Fenomena tepi tebal merupakan cacat yang tidak menguntungkan. Upaya untuk mencegah dan memitigasinya antara lain:
① Dengan laju aliran bubur yang konstan, pengurangan ukuran slot akan meningkatkan kecepatan keluar bubur pada cetakan, sehingga mengurangi rasio gaya hambat bubur, sehingga mengurangi ketebalan tepi yang tebal. Namun, ukuran slot yang lebih kecil menciptakan tekanan internal yang lebih tinggi pada cetakan, lebih mudah menyebabkan bibir cetakan membengkak, menyebabkan keseragaman ketebalan melintang lapisan tidak merata, sehingga memerlukan peralatan pelapisan presisi yang lebih tinggi.
② Mengurangi celah lapisan dapat mengurangi ketebalan dan lebar tepi tebal secara terbatas.
③ Kurangi tegangan permukaan bubur, misalnya dengan menambahkan surfaktan, untuk menghambat aliran bubur ke arah tepi selama pengeringan.
④ Optimalkan bentuk keluar slot shim untuk mengubah arah kecepatan aliran dan besaran slurry, mengurangi keadaan tegangan edge slurry, dan melemahkan efek pembengkakan tepi slurry.
[Saran tautan internal: Tautkan "peralatan pelapisan presisi tinggi" ke halaman produk kami untuk pelapis presisi, dan "sifat bubur" ke halaman pasokan material atau dukungan teknis kami]
2. Depresi Tepi
Definisi:Mirip dengan cacat garis tipe depresi tepi.
Menyebabkan:Faktor kunci yang menyebabkan cacat garis depresi tepi berkaitan dengan tekanan lapisan. Ketika tekanan pelapisan di dalam rongga cetakan relatif rendah, depresi tepi terjadi pada posisi tepi pelapis elektroda.
Tindakan Perbaikan:Salah satu caranya adalah dengan menambahkan Teflon di kedua sisi rongga cetakan untuk meningkatkan tekanan lapisan tepi, meningkatkan jumlah lapisan tepi, dan mengatasi depresi tepi. Cara lainnya adalah mengurangi ketebalan shim, juga meningkatkan tekanan lapisan rongga dan menghindari depresi tepi.
3. Kerutan
Definisi:Cacat dimana muncul kerutan pada lapisan selama proses pengeringan.

Faktor utama meliputi: ketegangan pelepasan/penggulungan ulang, rasio gulungan, spesifikasi foil tembaga (lebih umum pada tipe lebar dan tipis), diameter poros penggulungan ulang, kepadatan penggulungan film PET, dll.
Penanggulangan Perbaikan:Optimalkan kurva tegangan, ubah rasio gulungan, sesuaikan gulungan pengatur, dan tingkatkan kerapatan gulungan film PET di atas gulungan.

4. Tepi Lemah / Tepi Fuzzy
Definisi:Perbedaan warna antara bahan yang dilapisi dan bahan tepi kecil, tidak ada batas yang jelas; deteksi tepi yang tidak akurat karena tepi yang lemah dapat mengakibatkan pengukuran jarak yang tidak akurat, sehingga memengaruhi tautan koreksi deviasi lanjutan.
Penyebab:Material bergoyang ke kiri dan ke kanan; bahan/bubur yang berbeda memiliki skala abu-abu yang berbeda; gangguan dari cacat tampilan pada tepi lapisan, dll.
Tindakan Perbaikan:Optimalkan sistem pencitraan dan algoritma deteksi tepi.

Cacat lapisan umum lainnya meliputi: Masuknya udara, gelombang transversal, kendur, Anak sungai, pemuaian, genangan, dll.

Kompleksitas Cacat Lapisan
Cacat pelapisan, mulai dari penyebab hingga cara menghilangkannya bahkan cara pengendaliannya, cukup rumit.
Pertama, faktor penyebab cacat itu kompleks. Setiap unit operasi atau langkah proses dalam proses pelapisan dapat mempengaruhi kualitas pelapisan, yang menyebabkan cacat kualitas pada produk akhir. Selain dampak langsung dari faktor-penyebab cacat, interaksi antara berbagai faktor juga dapat menyebabkan cacat.
Kedua, menentukan dengan tepat sumber cacat itu rumit. Cacat mungkin muncul pada langkah proses yang sama atau hanya setelah beberapa operasi. Kadang-kadang garis-garis pelapis ditemukan di stasiun pelapisan, namun cacat campuran atau kontaminasi hanya terlihat setelah pengeringan selesai. Bahkan cacat media mungkin tidak terdeteksi hingga produk akhir digulung ulang atau setelah dipotong.
Ketiga, terjadinya cacat bersifat acak. Cacat dapat terjadi pada setiap tahap siklus pengembangan produk, mulai dari-persiapan bubur skala laboratorium, pelapisan percontohan, hingga peningkatan-produksi. Setiap tahap mungkin memiliki cacat yang berbeda, dan penghapusan pada tahap awal tidak menjamin tahap berikutnya-bebas dari cacat. Lebih rumit lagi, cacat tampilan yang serupa dapat disebabkan oleh banyak hal, dan penyebabnya mungkin berbeda-beda setiap saat, seperti gelembung, bintik, atau riak.
Terakhir, cacat juga dapat ditentukan berdasarkan desain awal pelapis dan kinerja setiap unit perangkat keras di lini produksi pelapis. Pelapis mungkin cocok untuk produk yang awalnya disesuaikan, namun perubahan produk atau variasi biaya dapat membuat pelapis tidak dapat memenuhi persyaratan.
Analisis di atas menyoroti tantangan rumit dalam pelapisan elektroda baterai lithium{0}ion. Untuk mencapai hasil yang konsisten dan berkualitas-tinggi tidak hanya memerlukan pengetahuan teknis yang mendalam namun juga peralatan yang presisi, material yang stabil, dan jalur produksi yang terintegrasi dengan lancar.
PadaTOB ENERGI BARU, kami adalah mitra berdedikasi Anda dalam mengatasi tantangan ini. Kami memberikan solusi-ke-end yang menjembatani kesenjangan antara penelitian dan pengembangan dan produksi massal, memastikan proses Anda dioptimalkan untuk kualitas, efisiensi, dan hasil.
Layanan Inti kami:
Penjaga penjaraSolusi Lini Produksi Baterai:Mulai dari desain dan konstruksi pabrik hingga pemilihan peralatan, pemasangan, commissioning, dan pelatihan staf, kami memberikan lini produksi yang lengkap, siap-untuk-dioperasikan, disesuaikan dengan anggaran dan sasaran keluaran Anda.
Solusi Jalur Percontohan & Jalur Lab:Percepat R&D Anda dan tingkatkan-dengan jalur uji coba dan eksperimental kami yang disesuaikan, yang dirancang untuk menyediakan data yang akurat dan skalabel untuk produksi massal.
Dukungan-Teknologi Baterai Tercanggih:Manfaatkan tim-pakar internal kami untuk mendapatkan panduan tentang teknologi canggih termasuk baterai-solid, baterai natrium-ion, baterai litium-sulfur, dan proses elektroda kering. Kami menawarkan dukungan komprehensif untuk meningkatkan kinerja sel dalam hal kapasitas, kemampuan laju, masa pakai, dan keselamatan.
Peralatan Khusus untuk Semua Tahap:Kami menyediakan pelapis{0}}yang dibuat khusus dan peralatan penting lainnya untuk tahap laboratorium, uji coba, dan produksi massal, semuanya dibuat sesuai kebutuhan spesifik Anda.
LuasBahan BateraiMemasok:Akses beragam-bahan baterai terdepan yang berkualitas tinggi untuk mendukung kebutuhan riset dan produksi Anda.
Mari Bersama Membangun Masa Depan Energi.
Kunjungi situs web kami untuk menjelajahi bagaimana kamiSolusi Lini Produksi BateraiDanLayanan Peralatan Kustomdapat memberdayakan kesuksesan Anda. Untuk kerjasama teknis, silakanHubungi kamiHari ini.


